


API 5L Line Pipe
تامین کننده API 5L Line Pipe شما
به عنوان یک حرفه ایتولید کننده و تامین کننده خط لوله API 5L, GNEEراه حل های لوله کشی یکپارچه را به بخش انرژی جهانی ارائه می دهد. ما چیزی بیش از یک توزیع کننده هستیم. مدل تولید به عرضه یکپارچه ما کنترل کیفیت برتر و مقرون به صرفه بودن لوله فولاد کربنی API 5L و موجودی OCTG ما را تضمین می کند. GNEE با داشتن امکانات تولید استراتژیک در سراسر چین، تدارکات بدون درز و تجهیزات لوله کشی تایید شده را ارائه می دهد. به GNEE برای ردیابی کامل مواد (MTC) و محصولات فولادی با کیفیت بالا که مشخصات دقیق بین المللی را برآورده می کنند، اعتماد کنید.


API 5L Line Pipe چیست؟
لوله خطی API 5L از فولاد کربنی یا فولاد کم آلیاژ با مقاومت بالا (HSLA) ساخته شده است که برای حمل و نقل نفت، گاز طبیعی و سایر سیالات استفاده می شود. آنها شامل لوله هایی هستند که به صورت بدون درز و جوشی تولید می شوند (ERW، SAW). API 5L مشخصات لوله های فولادی است که در سیستم های حمل و نقل خط لوله استفاده می شود.
درجات رایج فولاد: از درجه B تا X80
لولههای API 5L بر اساس قدرت تسلیم آنها دستهبندی میشوند که با «X» و سپس حداقل قدرت تسلیم بر حسب کیلوپوند بر اینچ مربع (ksi) مشخص میشوند.
API 5L درجه B
رایج ترین درجه برای کاربردهای فشار استاندارد.
API 5L X42 /X52
استحکام و جوش پذیری متعادل برای خطوط لوله میان رده.
API 5L X80
درجه نخبگان برای پروژه های تخصصی فوق فشار قوی
PSL 1 در مقابل PSL 2: به کدام یک نیاز دارید؟
| ویژگی | PSL 1 | PSL 2 |
| محدوده درجه | A25 تا X70 | درجه B تا X80 |
| محتوای شیمیایی | استاندارد شده | محدودیت های سخت (C، P، S) |
| تست ضربه | لازم نیست | اجباری(شارپی V-notch) |
| قابلیت ردیابی | تا زمان گذراندن آزمایشات قابل ردیابی است | قابلیت ردیابی کاملمورد نیاز است |
| جوشکاری | استاندارد ERW، SAW، SMLS | جوشکاری فرکانس بالا محدود شده است |
نکته حرفه ای:PSL 2 برای محیط های خدمات دریایی و ترش (H2S) به دلیل چقرمگی شکست عالی آن اجباری است.
نمودار جدول زمانی لوله API 5L (واحدهای متریک: میلی متر)
| NPS (اینچ) | قطر بیرونی (میلی متر) | SCH 10 | SCH 20 | SCH 30 | STD (استاندارد) | SCH 40 | SCH 80 | XS (فوق العاده قوی) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
مزایای خط لوله GNEE API 5L برای نفت و گاز چیست؟
نسبت قدرت به وزن بالا (X-Grades)
API 5L طیف گسترده ای از درجه ها از درجه B تا X100 را پوشش می دهد. نمرات با مقاومت بالا مانندX65 و X70به مهندسان اجازه می دهد خطوط لوله را باضخامت دیواره های نازک تربا حفظ درجه بندی فشار داخلی بالا.
فایده:این به طور قابل توجهی کل تناژ فولاد مورد نیاز برای خطوط لوله مسافت طولانی را کاهش می دهد که منجر به کاهش هزینه های مواد و کاهش هزینه های حمل و نقل و جابجایی می شود.
چقرمگی شکست افزایش یافته (انطباق با PSL2)
برخلاف فولاد ساختاری پایه، API 5LPSL2 (مشخصات محصول سطح 2)لوله ها اجباری می شوندتست ضربه Charpy V-Notch (CVN)..
فایده:این تضمین می کند که مواد انعطاف پذیر باقی می مانند و می توانند انرژی را در دماهای پایین جذب کنند و از "شکستگی شکننده" یا انتشار فاجعه بار ترک جلوگیری کنند. این برای خطوط لوله ای که از آب و هوای سرد یا محیط های زیر دریا عبور می کنند که در آن خطر گسترش ترک یک نگرانی عمده ایمنی است، بسیار مهم است.
مقاومت تخصصی در برابر "سرویس ترش" (محیط های H2S)
در استخراج نفت و گاز، محیط های "ترش" حاوی سطوح بالایی از سولفید هیدروژن (H2S) هستند. لوله های API 5L را می توان مطابق با آن تولید کردNACE MR0175/ISO 15156استانداردها
فایده:این لوله ها به گونه ای عمل می کنند که مقاومت کنندترک ناشی از هیدروژن (HIC)وترک استرس سولفیدی (SSC). این متالورژی تخصصی از شکست خوردگی داخلی جلوگیری می کند که در غیر این صورت منجر به نشت و بلایای زیست محیطی در میادین گاز ترش می شود.
جوش پذیری میدان برتر (معادل کربن کنترل شده)
ترکیب شیمیایی لوله API 5L به شدت تنظیم می شود، به طور خاصمعادل کربن (CEV)ارزش
فایده:CEV پایین تر، جوش پذیری عالی را در حین نصب در میدان تضمین می کند. این امر نیاز به عملیات های گران قیمت پیش گرمایش را کاهش می دهد و خطر ترک خوردگی سرد در منطقه متاثر از گرما (HAZ) را به حداقل می رساند و به پیمانکاران خط لوله این امکان را می دهد که جوش های دور کمر را سریعتر و با تعمیرات کمتر تکمیل کنند.
دقت ابعادی بالا برای تراز
مشخصات API 5L تلورانس های محکمی را روی لوله اعمال می کندقطر، ضخامت دیواره و صافی.
فایده:هنگام گذاشتن مایل ها خط لوله، قوام کلیدی است. ابعاد دقیق این اطمینان را می دهد که انتهای لوله در حین جابجایی برای جوشکاری مداری یا دستی کاملاً تراز است. این امر باعث کاهش مشکلات "hi-lo" (ناهمترازی) می شود که علت اصلی تمرکز تنش و شکست زودرس جوش در خطوط پرفشار است.
تطبیق پذیری تولید (SMLS در مقابل جوش داده شده)
API 5L یک استاندارد واحد برای هر دو فراهم می کندبدون درز (SMLS)وجوش داده شده (ERW، LSAW، SSAW)فرآیندها
فایده:این به مهندسان اجازه می دهد تا مقرون به صرفه ترین روش تولید را بر اساس مقیاس خاص پروژه انتخاب کنند.
بدون درزبرای خطوط فوق فشار بالا با قطر کوچک استفاده می شود.
LSAWبرای انتقال فشار بالا با قطر بزرگ و دیواره ضخیم استفاده می شود.
SSAWیک راه حل مقرون به صرفه برای حمل و نقل آب یا گاز با قطر زیاد و فشار کمتر ارائه می دهد.
فرآیند ساخت خط لوله API 5L برای نفت و گاز
نوع بدون درز
فرآیند:شمش فولادی داغ گرم شده و سوراخ می شود تا یک لوله توخالی تشکیل شود، سپس نورد شده و به اندازه آن کشیده می شود.
خصوصیات:
بدون درز جوشی
می تواند فشار بالاتر را تحمل کند
سطح داخلی صاف
استفاده معمولی:خطوط لوله فشار بالا، برنامه های کاربردی در آب های عمیق
استانداردها:درجات API 5L SMLS (به عنوان مثال، X52، X65، X70)
نوع جوش داده شده ERW
فرآیند:نوار یا صفحه فولادی به شکل استوانه ای شکل می گیرد، لبه ها با مقاومت الکتریکی جوش داده می شوند.
خصوصیات:
اقتصادی
مناسب برای خطوط لوله فشار متوسط و کم
جوش مستقیم درز
استفاده معمولی:انتقال نفت، گاز و آب
استانداردها:ERW می تواند الزامات PSL1 و PSL2 را برآورده کند
نوع LSAW
فرآیند:صفحه به یک استوانه نورد می شود. جوش ها در امتداد درز طولی با استفاده از جوش قوس زیردریایی ساخته می شوند.
خصوصیات:
قوی تر از ERW برای قطرهای بزرگ
برای خطوط لوله که نیاز به مقاومت مکانیکی بالاتری دارند استفاده می شود
درز جوش داده شده در داخل و محکم دفن شده است
استفاده معمولی:خطوط لوله خشکی و دریایی
انواع:یک طرفه (SSA)، دو طرفه (DSAW)
نوع SSAW/HSAW
فرآیند:نوار فولادی به شکل مارپیچ در می آید و درز با استفاده از جوش زیر آب جوش داده می شود.
خصوصیات:
می تواند لوله های با قطر بسیار بزرگ تولید کند
درز جوش در زاویه (مارپیچ)
مقرون به صرفه برای خطوط لوله بزرگ
استفاده معمولی:خطوط لوله از راه دور، انتقال آب، نفت و گاز
انواع:HSAW (مارپیچ SAW)
انواع ساخت لوله API 5L Lineجدول مقایسه
| نوع ساخت | درز | قطر معمولی | فشار معمولی | هزینه |
|---|---|---|---|---|
| بدون درز (SMLS) | هیچ کدام | 21 میلی متر - 914 میلی متر | بالا | بالا |
| ERW | درز مستقیم | 20 میلی متر - 914 میلی متر | متوسط | پایین |
| LSAW | طولی | 406 میلی متر - 1524 میلی متر | بالا | متوسط |
| SSAW | مارپیچ | 406 میلی متر - 3000 میلی متر + | متوسط | متوسط-پایین |
الزامات شیمیایی
ترکیب شیمیایی برای لوله PSL 1 با t کمتر یا مساوی 0.984 اینچ
| درجه فولاد | کسر جرمی، % بر اساس حرارت و تجزیه و تحلیل محصول a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | منگنز | P | S | V | Nb | Ti | |
| حداکثر ب | حداکثر ب | حداکثر | حداکثر | حداکثر | حداکثر | حداکثر | |
| لوله بدون درز | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| لوله جوش داده شده | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| الف مس کمتر یا مساوی=0.50% Ni; کمتر یا مساوی 0.50%؛ Cr کمتر یا مساوی 0.50%؛ و Mo کمتر یا مساوی 0.15% ب برای هر کاهش 0.01٪ کمتر از حداکثر غلظت مشخص شده برای کربن، افزایش 0.05٪ بالاتر از حداکثر غلظت مشخص شده برای منگنز مجاز است، تا حداکثر 1.65٪ برای گریدهای بزرگتر یا مساوی L245 یا B، اما کمتر یا مساوی L360 یا X52. حداکثر تا 1.75٪ برای درجات > L360 یا X52، اما < L485 یا X70. و حداکثر تا 2.00٪ برای درجه L485 یا X70.، ج مگر اینکه به طور دیگری توافق شده باشد NB + V کمتر یا مساوی 0.06٪ د Nb + V + TI کمتر یا مساوی 0.15٪ ه. مگر اینکه توافق دیگری صورت گرفته باشد. f. مگر اینکه در غیر این صورت توافق شود، NB + V=Ti کمتر یا مساوی 0.15% g اضافه کردن عمدی B مجاز نیست و باقیمانده B کمتر یا مساوی 0.001٪ باشد. |
|||||||
ترکیب شیمیایی برای لوله PSL 2 با t کمتر یا مساوی 0.984 اینچ
| درجه فولاد | کسر جرمی، درصد بر اساس حرارت و تجزیه و تحلیل محصول | معادل کربن a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | سی | منگنز | P | S | V | Nb | Ti | دیگر | CE IIW | CE PCM | |||||||||||
| حداکثر ب | حداکثر | حداکثر ب | حداکثر | حداکثر | حداکثر | حداکثر | حداکثر | حداکثر | حداکثر | ||||||||||||
| لوله بدون درز و جوش داده شده | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | همانطور که توافق شد | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | همانطور که توافق شد | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | همانطور که توافق شد | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | همانطور که توافق شد | |||||||||||
| لوله جوش داده شده | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>محدودیتهای CE 0.787 اینچ باید مطابق توافق باشد. محدودیتهای CEIIW برای C > 0.12% اعمال میشوند و محدودیتهای CEPcm اگر C کمتر یا مساوی 0.12% باشد اعمال میشوند. ب برای هر کاهش 0.01٪ کمتر از حداکثر تعیین شده برای C، افزایش 0.05٪ بالاتر از حداکثر تعیین شده برای منگنز مجاز است، تا حداکثر 1.65٪ برای درجه های بزرگتر یا مساوی L245 یا B، اما کمتر یا مساوی L360 یا X52. حداکثر تا 1.75٪ برای درجات > L360 یا X52، اما < L485 یا X70. حداکثر تا 2.00٪ برای درجات بزرگتر یا مساوی L485 یا X70، اما کمتر یا مساوی L555 یا X80. و حداکثر 2.20٪ برای درجات > L555 یا X80.، ج مگر اینکه خلاف آن توافق شده باشد Nb=V کمتر یا مساوی 0.06% د Nb=V=Ti کمتر یا مساوی 0.15% ه. مگر اینکه به طور دیگری توافق شده باشد، مس کمتر یا مساوی 0.50٪. Ni کمتر یا مساوی 0.30% Cr کمتر یا مساوی 0.30% و Mo کمتر یا مساوی 0.15% f. مگر اینکه توافق دیگری صورت گرفته باشد، g مگر در موارد دیگری توافق شده باشد، Nb + V + Ti کمتر یا مساوی 0.15٪ ساعت مگر در موارد دیگری توافق شده باشد، مس کمتر یا مساوی 0.50% Ni کمتر یا مساوی 0.50% Cr کمتر یا مساوی 0.50% و MO کمتر یا مساوی 0.50% من مگر در موارد دیگری توافق شده باشد، مس کمتر یا مساوی 0.50% Ni کمتر یا مساوی 1.00% Cr کمتر یا مساوی 0.50% و MO کمتر یا مساوی 0.50% j B کمتر یا مساوی 0.004% ک. مگر در موارد دیگری توافق شده باشد، مس کمتر یا مساوی 0.50% Ni کمتر یا مساوی 1.00% Cr کمتر یا مساوی 0.55% و MO کمتر یا مساوی 0.80% ل برای تمام گریدهای لوله PSL 2 به جز آن دسته از گریدهایی که پاورقی j ذکر شده است، موارد زیر اعمال می شود. مگر اینکه به طور دیگری توافق شده باشد، افزودن عمدی B مجاز نیست و باقیمانده B کمتر یا مساوی 0.001٪ است. |
|||||||||||||||||||||
خواص مکانیکی API 5L SMLS و لوله های جوش داده شده PSL 1
| درجه لوله | خواص کششی – بدنه لوله SMLS و لوله های جوش داده شده PSL 1 | درز لوله جوش داده شده | ||
|---|---|---|---|---|
| قدرت تسلیم الف | استحکام کششی الف | ازدیاد طول | مقاومت کششی ب | |
| Rt0,5 PSI حداقل | Rm PSI حداقل | (در 2 اینچ Af % دقیقه) | Rm PSI حداقل | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| الف برای درجه متوسط، تفاوت بین حداقل استحکام کششی مشخص شده و حداقل تسلیم مشخص شده برای بدنه لوله باید همانگونه باشد که برای درجه بالاتر بعدی داده شده است. | ||||
| ب برای درجات متوسط، حداقل مقاومت کششی مشخص شده برای درز جوش باید همان چیزی باشد که برای بدنه با استفاده از تبصره الف تعیین می شود. | ||||
| ج حداقل طول مشخص شده، Af، برحسب درصد بیان شده و به نزدیکترین درصد گرد شده، باید با استفاده از معادله زیر تعیین شود: | ||||
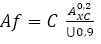 |
||||
| جایی که C برای محاسبه با استفاده از واحدهای Si 1 940 و برای محاسبه با استفاده از واحدهای USC 625 000 است. | ||||
| Axc سطح مقطع قطعه آزمایش کششی قابل استفاده است که در میلی متر مربع (اینچ مربع) به شرح زیر بیان می شود. | ||||
| - برای قطعات آزمایشی با مقطع دایرهای، 130 میلیمتر مربع (0.20 اینچ) برای قطعات آزمایشی با قطر 12.7 میلیمتر (0.500 اینچ) و 8.9 میلیمتر (350.0 اینچ). و 65 میلیمتر مربع (0.10 اینچ) برای قطعات آزمایشی با قطر 6.4 میلیمتر (0.250 اینچ). | ||||
| - برای قطعات آزمایشی با مقطع کامل، کمتر از الف) 485 میلیمتر مربع (0.75 اینچ) و ب) سطح مقطع قطعه آزمایش، که با استفاده از قطر خارجی مشخص شده و ضخامت دیواره مشخص شده لوله، به نزدیکترین 10 میلیمتر مربع (0.10 اینچ) گرد شده است. | ||||
| - برای قطعات آزمایش نوار، کمتر از الف) 485 میلیمتر مربع (0.75 اینچ) و ب) سطح مقطع قطعه آزمایش، که با استفاده از عرض مشخص شده قطعه آزمایش و ضخامت دیواره مشخص شده لوله، به نزدیکترین 10 میلیمتر مربع (0.10 اینچ) گرد شده است. | ||||
| U حداقل استحکام کششی مشخص شده است که بر حسب مگاپاسکال (پوند بر اینچ مربع) بیان می شود. | ||||
خواص مکانیکی API 5L SMLS و لوله های جوش داده شده PSL 2
| درجه لوله | خواص کششی – بدنه لوله SMLS و لوله های جوش داده شده PSL 2 | درز لوله جوش داده شده | |||||
|---|---|---|---|---|---|---|---|
| قدرت تسلیم الف | استحکام کششی الف | نسبت a,c | ازدیاد طول | مقاومت کششی d | |||
| Rt0,5 PSI حداقل | Rm PSI حداقل | R10,5IRm | (در 2 اینچ) | Rm (psi) | |||
| Af % | |||||||
| حداقل | حداکثر | حداقل | حداکثر | حداکثر | حداقل | حداقل | |
| BR، BN، BQ، BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| الف برای درجه متوسط، به مشخصات کامل API5L مراجعه کنید. | |||||||
| ب برای درجه های > X90 به مشخصات کامل API5L مراجعه کنید. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| د برای درجات متوسط، حداقل مقاومت کششی مشخص شده برای درز جوش باید همان مقداری باشد که برای بدنه لوله با استفاده از پایه a تعیین شد. | |||||||
| ه. برای لوله ای که نیاز به آزمایش طولی دارد، حداکثر استحکام تسلیم باید کمتر یا مساوی 71800 psi باشد. | |||||||
| f. حداقل طول مشخص شده، Af، برحسب درصد بیان شده و به نزدیکترین درصد گرد شده، باید با استفاده از معادله زیر تعیین شود: | |||||||
|
|||||||
| جایی که C برای محاسبه با استفاده از واحدهای Si 1 940 و برای محاسبه با استفاده از واحدهای USC 625 000 است. | |||||||
| Axc سطح مقطع قطعه آزمایش کششی قابل استفاده است که در میلی متر مربع (اینچ مربع) به شرح زیر بیان می شود. | |||||||
| - برای قطعات آزمایشی با مقطع دایرهای، 130 میلیمتر مربع (0.20 اینچ) برای قطعات آزمایشی با قطر 12.7 میلیمتر (0.500 اینچ) و 8.9 میلیمتر (350.0 اینچ). و 65 میلیمتر مربع (0.10 اینچ) برای قطعات آزمایشی با قطر 6.4 میلیمتر (0.250 اینچ). | |||||||
| - برای قطعات آزمایشی با مقطع کامل، کمتر از الف) 485 میلیمتر مربع (0.75 اینچ) و ب) سطح مقطع قطعه آزمایش، که با استفاده از قطر خارجی مشخص شده و ضخامت دیواره مشخص شده لوله، به نزدیکترین 10 میلیمتر مربع (0.10 اینچ) گرد شده است. | |||||||
| - برای قطعات آزمایش نوار، کمتر از الف) 485 میلیمتر مربع (0.75 اینچ) و ب) سطح مقطع قطعه آزمایش، که با استفاده از عرض مشخص شده قطعه آزمایش و ضخامت دیواره مشخص شده لوله، به نزدیکترین 10 میلیمتر مربع (0.10 اینچ) گرد شده است. | |||||||
| U حداقل استحکام کششی مشخص شده است که بر حسب مگا پاسکال (پوند بر اینچ مربع) بیان می شود. | |||||||
| g مقادیر کمتر برای R10,5IRm ممکن است با توافق مشخص شود | |||||||
| ساعت برای درجه های > x90 به مشخصات کامل API5L مراجعه کنید. | |||||||
راهنمای انتخاب خط لوله API 5L
| خدمات / برنامه | درجه فولاد معمولی | نوع ساخت | شرایط تحویل | یادداشت ها |
|---|---|---|---|---|
| انتقال آب، فشار کم | درجه B، X42 | ERW، SSAW | نورد شده (R) | مقرون به صرفه، نصب آسان |
| خط جمع آوری روغن (فشار متوسط) | X42, X52 | ERW، بدون درز | R / N | خطوط لوله فشار متوسط |
| توزیع گاز طبیعی | X52, X60 | ERW | R / N | به چقرمگی خوب، شبکه های گاز شهری نیاز دارد |
| خط لوله نفت خام از راه دور | X60, X65 | LSAW، بدون درز | N / M | فشار بالا، خطوط لوله خشکی |
| انتقال گاز از راه دور | X65, X70 | LSAW، بدون درز | N / M | فشار متوسط-بالا، متقاطع |
| خط لوله نفت و گاز دریایی | X65, X70 | بدون درز، LSAW | Q / M | خدمات فشار بالا و آب های عمیق |
| خط لوله آب عمیق | X70, X80 | بدون درز، LSAW | Q | خطوط لوله فوق فشار بالا و زیر دریا |
| خط لوله قطب شمال (دمای پایین) | X65M, X70M, X80M | LSAW، بدون درز | M | چقرمگی بالا در دماهای زیر صفر |
| سرویس ترش (H2S / CO2) | X52, X60, X65, X70 | LSAW، بدون درز | N / M / Q | باید NACE MR0175 / ISO 15156 را رعایت کند |
| دوغاب / خط لوله معدن | X42, X52, X60 | SSAW، ERW | R / N | مقاومت در برابر سایش ممکن است نیاز به آستر خاصی داشته باشد |
| خط گاز پرفشار | X70, X80 | LSAW | Q | انتقال از راه دور، قدرت بالا |
| انتقال فشار فوق العاده بالا | X80, X90 | LSAW | Q | آب های عمیق، متقاطع، بالاترین مقاومت مورد نیاز |
خط تولید لوله فولادی خط API 5L ISO3183

چه آزمایشاتی برای API 5L Line Pipe مورد نیاز است؟
تست هیدرواستاتیک
تست هیدرواستاتیک نوعی تست فشار است که معمولا در طول تولید لوله های خط استفاده می شود. این آزمایش برای بررسی نشتی در درز جوش یا بدنه لوله استفاده می شود. برای انجام آزمایش، آب به لوله پمپ می شود تا به فشار از پیش تعیین شده برسد. سپس لوله برای هرگونه نشتی کنترل می شود. در صورت تشخیص نشتی، لوله باید تعمیر یا تعویض شود. تست هیدرواستاتیک یک معیار کنترل کیفیت مهم است که به اطمینان از ایمنی و یکپارچگی لوله ها کمک می کند.
تست خمش
تست خمشی نوعی تست کنترل کیفیت است که در حین تولید لوله فولادی انجام می شود. هدف از آزمایش بررسی وجود ترک در جوش ها و همچنین ارزیابی استحکام فولاد است. برای انجام آزمایش، یک قطعه نمونه از لوله به شکل U خم می شود. سپس فولاد از نظر ترک یا سایر علائم ضعف بررسی می شود. در صورت پیدا شدن، کل دسته لوله های فولادی اسقاط شده و دسته جدیدی ساخته خواهد شد. با این حال، اگر آزمایش خمش موفقیت آمیز باشد، لوله های فولادی برای استفاده تایید می شوند.
تست صاف کردن
تست مسطح یک آزمایش تولید لوله فولادی است که مقاومت لوله فولادی را در برابر تغییر شکل و ترک تحت تنش ارزیابی می کند. این یک معیار کنترل کیفیت مهم است که به اطمینان از اینکه فولاد مورد استفاده در محصولات لوله خطی از بالاترین کیفیت ممکن برخوردار است کمک می کند. این آزمایش شامل اعمال فشار به یک لوله فولادی تا تغییر شکل یا ترک خوردن است. آزمایش صاف کردن، مقاومت لوله را در برابر ترک های طولی و محیطی نشان می دهد. نتایج آزمایش به تعیین استحکام و شکلپذیری فولاد کمک میکند، دو ویژگی مهم فولاد مورد استفاده در کاربردهای لوله خط. آزمایش های مسطح تنها یکی از بسیاری از اقدامات کنترل کیفیت است که در طول تولید لوله های فولادی استفاده می شود، اما نقش مهمی در تضمین ایمنی و یکپارچگی محصول نهایی ایفا می کند.
تست ضربه CVN
تست ضربه CVN یک تست دما است که در طول تولید لوله به منظور اطمینان از خواص مکانیکی لوله انجام می شود. این آزمایش در سه موقعیت مختلف روی لوله انجام می شود: بدنه، درز جوش و منطقه متاثر از حرارت. از نتایج آزمایش برای تعیین استحکام ضربه چارپی V-notch لوله استفاده می شود. تست ضربه CVN یک معیار کنترل کیفیت مهم برای تولید لوله است و توسط موسسه نفت آمریکا (API) به منظور مطابقت با استانداردهای آن مورد نیاز است.
DWTT
تست DWTT یا تست های پارگی قطره ای در مشخصات تولید خط لوله API 5L مشخص شده است. در این آزمایش، یک وزنه بزرگ بر روی یک نقطه از پیش ضعیف شده بر روی یک نمونه لوله ریخته می شود. شکست حاصل بررسی می شود تا اطمینان حاصل شود که الزامات رفتار شکستگی انعطاف پذیر را برآورده می کند. این آزمایش مهم است زیرا کمک می کند تا اطمینان حاصل شود که لوله ها قادر به مقاومت در برابر استرس ناشی از حمل و نقل و نصب بدون شکستگی خواهند بود. در نتیجه، آزمایش DWTT یک بخش اساسی از فرآیند کنترل کیفیت برای لوله های خط با قطر بزرگ است.

فرآیندهای پوشش خارجی خطوط لوله نفت و گاز API 5L
3LPE (پلی اتیلن 3 لایه) - استاندارد جهانی
ساختار:
لایه 1 (FBE):اپوکسی پیوندی فیوژن (100μm+). چسبندگی و مقاومت عالی در برابر گسستگی کاتدی ایجاد می کند.
لایه 2 (میلادی):لایه چسب. پودر اپوکسی را به پلی اتیلن می چسباند.
لایه 3 (PE):پلی اتیلن با چگالی بالا (1.8-3.7 میلی متر). عایق رطوبتی عالی، عایق الکتریکی و محافظت در برابر ضربه را ارائه می دهد.
مزایا:عایق عالی، مقاومت در برابر تنش خاک و نفوذپذیری کم رطوبت.
FBE (فیوژن باند اپوکسی)
فرآیند:لوله فولادی تا بیش از 200 درجه حرارت داده می شود و پودر اپوکسی از طریق پاشش الکترواستاتیک اعمال می شود که بر روی دیواره لوله ذوب شده و خشک می شود.
مزایا:اتصال استثنایی به فولاد و پایداری شیمیایی بالا. این می تواند دمای بالاتر (تا 100 درجه +) را تحمل کند.
معایب:نسبتا نازک و شکننده؛ مستعد خراش های مکانیکی در حین حمل و نصب.
3LPP (پلی پروپیلن 3 لایه)
برنامه های کاربردی:در درجه اول استفاده می شودحمل و نقل در دمای بالا(تا 110-140 درجه) یاخطوط لوله در اعماق دریا.
مزایا:سخت تر از پلی اتیلن با مقاومت در برابر خراش بهتر و مقاومت برتر در برابر خزش در دمای بالا.

ملاحظات خرید
اندازه و ابعاد
اولین عاملی که در انتخاب لوله خط API 5L باید در نظر گرفت اندازه و ابعاد آن است. اندازه و ابعاد لوله باید با مشخصات پروژه شما مطابقت داشته باشد. قطر، ضخامت دیواره و طول لوله را در نظر بگیرید تا مطمئن شوید که نیازهای پروژه شما را برآورده می کند.
وزن
وزن یکی دیگر از عوامل مهمی است که باید هنگام انتخاب یک لوله خطی API 5L در نظر گرفت. وزن لوله می تواند به طور قابل توجهی بر هزینه های حمل و نقل و نصب پروژه تأثیر بگذارد. علاوه بر این، وزن لوله می تواند بر نوع تجهیزات مورد نیاز برای نصب تأثیر بگذارد. مطمئن شوید که لوله ای را انتخاب کنید که مطابق با وزن پروژه شما باشد.
درجه مواد
درجه مواد لوله خط API 5L نیز از نکات مهمی است. درجه مواد، کیفیت و استحکام لوله را تعیین می کند، که می تواند در طول زمان بر دوام و عملکرد آن تأثیر بگذارد. درجات مختلفی از لوله های خط API 5L موجود است که از گرید B تا X70 را شامل می شود که هر کدام خواص و ویژگی های خاص خود را دارند. درجه موادی را انتخاب کنید که با الزامات پروژه شما مطابقت داشته باشد.
پوشش و درمان سطح
پوشش و عملیات سطح لوله خط API 5L نیز می تواند بر عملکرد آن تأثیر بگذارد. پوششها و روشهای مختلف میتوانند در برابر خوردگی، سایش و سایر عوامل خارجی مؤثر بر دوام لوله محافظت کنند. برخی از پوششها و درمانهای سطح رایج عبارتند از اپوکسی، روی و پلیاتن. پوشش یا پوششی را انتخاب کنید که سطح حفاظت مورد نیاز پروژه شما را فراهم کند.
گواهینامه
در نهایت، انتخاب یک لوله خط API 5L که دارای گواهینامه و مطابق با استانداردهای صنعتی و نظارتی لازم باشد، مهم است. به دنبال لوله های آزمایش شده و بازرسی شده باشید تا مطمئن شوید که استانداردهای لازم را برآورده می کنند. به این ترتیب، می توانید مطمئن باشید که لوله شما ایمن و قابل اعتماد است.
کارخانه ما
GNEE Pipe یک شرکت زنجیره تامین یک مرحله ای حرفه ای برای محصولات فولادی در چین است.


گواهی ما

تماس با ما
سوالات متداول
Q: آیا GNEE می تواند لوله های API 5L را برای Sour Service ارائه دهد؟
Q:تفاوت بین لوله کشی API 5L و A106 چیست؟
API 5L و ASTM A106 هر دو مشخصات لوله فولادی کربنی پرکاربرد هستند، اما برای کاربردهای متفاوتی در نظر گرفته شده اند.
API 5Lمشخصاتی است که توسط مؤسسه نفت آمریکا (API) برای لوله های بدون درز و جوش داده شده مورد استفاده در سیستم های حمل و نقل خط لوله منتشر شده است. معمولاً برای انتقال نفت، گاز طبیعی، آب و سایر سیالات در فواصل طولانی در صنایع نفت و گاز طبیعی استفاده می شود.
ASTM A106مشخصاتی است که توسط ASTM International برای لوله فولادی کربن بدون درز منتشر شده است که برای لوله کشی تحت فشار و خدمات با دمای بالا در نظر گرفته شده است. به طور گسترده ای در پالایشگاه ها، نیروگاه ها، تاسیسات پتروشیمی و سیستم های لوله کشی فرآیند صنعتی استفاده می شود.
تفاوت های کلیدی
| مورد | API 5L | ASTM A106 |
|---|---|---|
| کاربرد اولیه | حمل و نقل خط لوله | لوله کشی فرآیند |
| نوع لوله | بدون درز و جوش داده شده | فقط بدون درز |
| صنایع معمولی | انتقال نفت و گاز | پالایش، تولید برق |
| الزامات PSL | PSL1 / PSL2 | قابل اجرا نیست |
| گزینه های خدمات ترش | موجود است | مشخص نشده است |
| سرویس با دمای بالا | محدود | برای آن طراحی شده است |
در برخی از پروژهها، لولههای بدون درز ممکن است دارای گواهینامه دوگانه API 5L Grade B و ASTM A106 Grade B باشند که به آنها اجازه میدهد هر دو مورد نیاز خط لوله و لولههای تحت فشار را برآورده کنند.
Q: تفاوت بین لوله API 5L و A53 چیست؟
API 5L و ASTM A53 دو مشخصات لوله فولادی کربنی پرکاربرد هستند، اما برای کاربردها و شرایط خدمات متفاوت در نظر گرفته شده اند.
1. برنامه اولیه
API 5L:اساساً برای سیستم های حمل و نقل خط لوله نفت، گاز و آب طراحی شده است که قادر به مدیریت شرایط فشار بالا در فواصل طولانی است.
ASTM A53:در نظر گرفته شده برای خدمات فشار کم تا متوسط، از جمله حمل و نقل هوا، بخار، آب و گاز، و همچنین برای اهداف ساختاری مانند نرده ها یا داربست.
2. سطح مشخصات و کیفیت
API 5L:شامل دو سطح مشخصات PSL1 و PSL2 است. لولههای PSL2 با الزامات شیمیایی و مکانیکی سختگیرانهتر، از جمله آزمایش ضربه اجباری، برای کاربردهای خدماتی با فشار بالا و ترش تولید میشوند.
ASTM A53:یک استاندارد اساسی تر با الزامات تست کمتر. این شامل سطوح PSL نیست و عموماً برای انتقال انرژی با فشار بالا در نظر گرفته نشده است.
3. نمرات فولاد و انواع لوله
API 5L:موجود در گرید B تا X80، هم بدون درز و هم جوش داده شده (ERW، LSAW، SSAW). برخی از نمرات را می توان برای سرویس ترش تایید کرد (NACE MR0175).
ASTM A53:در گرید A و B، از جمله بدون درز و جوش (نوع F، نوع E) موجود است، اما دارای سطوح PSL یا گواهینامه خدمات ترش نیست.
خلاصه تفاوت کلیدی
| ویژگی | API 5L | ASTM A53 |
|---|---|---|
| برنامه معمولی | خطوط لوله نفت و گاز، خطوط لوله آب | خطوط لوله کم فشار/متوسط، ساختاری |
| نوع لوله | بدون درز و جوش (ERW، LSAW، SSAW) | بدون درز و جوش (ERW، F)، نوع E، نوع S |
| نمرات | B تا X80 | A, B |
| PSL | PSL1 / PSL2 | قابل اجرا نیست |
| سرویس ترش | اختیاری (NACE MR0175) | مشخص نشده است |
| استفاده در فشار بالا | بله | به طور کلی خیر |
توجه:در برخی موارد، بسته به مشخصات پروژه، لولههای بدون درز ممکن است دارای گواهی دوگانه برای برآوردن الزامات API 5L و ASTM A53 باشند.
س: چه بازرسی هایی روی لوله های خط API 5L انجام می شود؟
A:الزامات بازرسی با توجه به درجه، روش ساخت و مشخصات پروژه متفاوت است.
بازرسی های معمولی عبارتند از:
تجزیه و تحلیل ترکیب شیمیایی
تست کشش
تست قدرت عملکرد
تست صاف کردن
تست خم شدن
تست ضربه (PSL2)
تست هیدرواستاتیک
تست اولتراسونیک (UT)
تست رادیوگرافی (RT)
بازرسی ذرات مغناطیسی (MPI)
بازرسی بصری و ابعادی
بازرسی های شخص ثالث اضافی نیز در صورت درخواست می تواند ترتیب داده شود.
س: آیا لوله های API 5L می توانند دارای گواهینامه دوگانه باشند؟
A:بله. برخی از لوله های بدون درز می توانند با گواهینامه دوگانه عرضه شوند، مانند:
API 5L درجه B / ASTM A106 درجه B
API 5L درجه B / ASTM A53 درجه B
لولههای دارای گواهی دوگانه به شما این امکان را میدهند که چندین مشخصات پروژه را برآورده کنید و در عین حال مدیریت موجودی را ساده کنید.
س: خریداران هنگام درخواست قیمت چه اطلاعاتی باید ارائه دهند؟
A:برای دریافت قیمت دقیق، خریداران باید موارد زیر را ارائه دهند:
لوله استاندارد (API 5L PSL1 یا PSL2)
درجه (به عنوان مثال، X52، X65، X70)
نوع تولید (SMLS، ERW، LSAW، SSAW)
قطر بیرونی (OD)
ضخامت دیوار (WT)
طول
مقدار
الزامات پوشش
شرایط تحویل
الزامات بازرسی
بندر مقصد
ارائه مشخصات فنی کامل به اطمینان از قیمت گذاری دقیق و زمان کوتاه تر کمک می کند.